Máy xung điện gia công chậm: 7 bước tìm nguyên nhân
Máy xung điện gia công chậm làm kéo dài thời gian hoàn thiện lòng khuôn, tăng chi phí điện cực và khó giữ tiến độ giao hàng. Tuy nhiên, tốc độ giảm chưa đủ để kết luận bộ nguồn phát xung hay bo mạch đã hỏng. Điện cực, khe phóng điện, đường thoát phoi, dầu điện môi và điều kiện công nghệ đều cần được kiểm tra.
Bài viết tập trung vào máy xung điện định hình, còn gọi là máy bắn điện hoặc sinker EDM, đặc biệt các cấu hình dùng dầu điện môi. Quy trình dưới đây giúp xưởng khuôn thu thập dữ liệu theo thứ tự; giá trị cài đặt phải theo tài liệu của đúng model và bộ điều kiện gia công được hãng khuyến nghị.
1. Xác định máy xung điện gia công chậm ở công đoạn nào
Trước tiên, phân biệt thời gian phát xung thực tế với tổng thời gian chu kỳ. Máy có thể mất thời gian ở thay điện cực, dò chuẩn, nhảy đầu hoặc chờ người vận hành, trong khi tốc độ bóc vật liệu vẫn bình thường. Không nên chỉ nhìn độ tiến trục Z để đánh giá hiệu suất của một chu trình có orbit hoặc nhiều cấp điều kiện.
- Chậm ngay từ đầu hay chỉ khi lòng khuôn sâu hơn?
- Chỉ chậm ở bước tinh, hay cả bước phá thô?
- Điện cực có rút lên thường xuyên hoặc máy báo ngắn mạch không?
- Hiện tượng bắt đầu sau khi đổi dầu, lọc, điện cực hoặc chương trình?
- Có cùng vật liệu, diện tích xung và mục tiêu bề mặt như lần chạy chuẩn không?
Lập một mốc so sánh gồm mã điện cực, vật liệu phôi, độ sâu, thời gian và chất lượng bề mặt. Một hốc sâu, khe hẹp không nên được so trực tiếp với một hốc nông có cùng chiều dài ngoài. Nếu có alarm, lưu ảnh trước khi reset và ghi cả thời điểm xuất hiện.
2. Kiểm tra điện cực và phần dư gia công
Tiếp theo, đối chiếu điện cực thực tế với bản vẽ và chương trình. Điện cực sứt, sai kích thước, gá lệch hoặc dùng nhầm vị trí trong bộ thô–tinh có thể làm chu trình không đạt kết quả dự kiến. Kiểm tra cả mã vật liệu và cấp graphite nếu sử dụng graphite; không coi mọi loại điện cực cùng kích thước là có cùng đặc tính.
Điện cực phá thô và điện cực tinh có thể được thiết kế với lượng giảm kích thước khác nhau để phù hợp khe phóng điện và điều kiện xung. Vì vậy, phải xác nhận đúng mã trước khi thay đổi offset hoặc orbit. Nếu bước tinh phải bóc lượng dư lớn hơn dự kiến, thời gian kéo dài không nhất thiết là lỗi máy.
Ghi nhận vùng mòn, cạnh bị bo và dấu tổn thương bất thường sau một đoạn thử. Không chỉ tăng dòng để bù cho điện cực không phù hợp; thay đổi năng lượng có thể ảnh hưởng độ mòn, kích thước và bề mặt. Với chi tiết nhỏ yêu cầu cao, có thể tham khảo máy xung điện Sodick AP1L khi đánh giá phương án thiết bị, đồng thời cung cấp mẫu chi tiết để xác nhận khả năng đáp ứng.
3. Kiểm tra thoát phoi khi máy xung điện gia công chậm
Hạt vật liệu sinh ra cần được đưa ra khỏi khe giữa điện cực và phôi. Nếu tích tụ trong hốc sâu hoặc vùng kín, quá trình phóng điện dễ mất ổn định. Máy có thể dành nhiều thời gian điều chỉnh khe hoặc rút điện cực thay vì bóc vật liệu hiệu quả.
Kiểm tra bố trí cấp và hút dầu nếu có, vị trí vòi, đường hồi và các vùng dễ giữ cặn. Với chu trình dùng chuyển động nhảy điện cực, đối chiếu thông số nhảy với công nghệ được chọn. Khái niệm “không phun ngoài” không có nghĩa là không cần trao đổi dầu: chuyển động điện cực có thể tạo dòng đẩy–hút để đưa cặn ra khỏi khe.
Không mặc định lưu lượng hoặc áp lực càng cao càng tốt. Dòng dầu quá mạnh hay bố trí không phù hợp có thể làm quá trình kém ổn định. Mọi thay đổi cần thực hiện từng bước theo hướng dẫn công nghệ của máy, quan sát kết quả rồi mới tiếp tục.
4. Kiểm tra dầu điện môi, lọc và tuần hoàn
Hãy kiểm tra mức dầu, tình trạng cặn, rò rỉ, lịch thay lọc và cảnh báo của hệ thống tuần hoàn. Dầu có vẻ trong bằng mắt không đủ chứng minh còn đáp ứng yêu cầu; nếu nghi ngờ suy giảm hoặc nhiễm bẩn, cần đánh giá theo hướng dẫn của nhà cung cấp dầu và hãng máy.
- Đang dùng đúng loại dầu điện môi cho model và ứng dụng không?
- Lọc có đến hạn hoặc có chỉ báo chênh áp bất thường không?
- Bơm, van, ống cấp và đường hồi có dấu hiệu tắc hoặc rò không?
- Bộ làm mát có alarm, nhiệt độ dao động hoặc dòng dầu bất thường không?
- Có vừa bổ sung dầu khác loại hoặc để nước, dầu khác xâm nhập không?
Không dùng dầu thủy lực hoặc dung môi để thay thế khi chưa được hãng chấp thuận. Không sao chép giới hạn độ dẫn điện của máy cắt dây dùng nước sang máy xung định hình dùng dầu. Cũng không đưa một mức nhiệt độ hoặc chu kỳ thay dầu cố định cho tất cả máy.
5. Đối chiếu điều kiện xung và mục tiêu bề mặt
Khi máy xung điện gia công chậm, cần kiểm tra công nghệ được chọn có đúng vật liệu điện cực, vật liệu phôi, diện tích gia công và độ nhám mục tiêu hay không. Bộ điều kiện tinh thường ưu tiên chất lượng bề mặt; không thể yêu cầu cùng tốc độ với bước thô mà bỏ qua lượng dư và hình học.
So sánh với bộ điều kiện từng chạy ổn định, lưu lại các thay đổi về dòng, thời gian xung, khoảng nghỉ, điều khiển khe và chuyển động orbit nếu màn hình cho phép. Không chỉnh đồng thời nhiều nhóm tham số hoặc dùng thông số từ máy khác chỉ vì tên chức năng giống nhau. Điểm xuất phát phù hợp là dữ liệu công nghệ được hãng xác nhận cho cấu hình đang dùng.
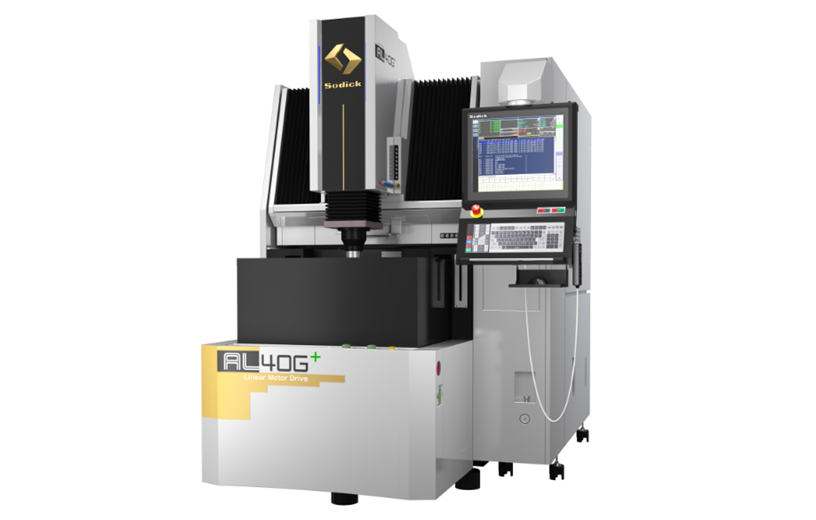
Nếu đang đánh giá thiết bị cho khuôn lớn, có thể đối chiếu máy xung điện Sodick AL80G+ với kích thước phôi, điện cực và điều kiện nhà xưởng. Chọn model vẫn cần dựa trên bài gia công cụ thể; tính năng của máy không tự bảo đảm thời gian chu kỳ cho mọi chi tiết.
6. Kiểm tra gá đặt và đường cấp điện gia công
Kiểm tra phôi và điện cực được gá chắc, đúng chuẩn và không có vật cản trong hành trình. Đối chiếu đường nối điện gia công giữa phôi, bàn và hệ thống theo sơ đồ máy. Không nhầm đường hồi dòng gia công với dây tiếp địa bảo vệ và không tự thay đổi cách đấu.
Đầu nối lỏng, bề mặt tiếp xúc bẩn hoặc cáp tổn thương là các điểm cần kỹ thuật viên kiểm tra khi có biểu hiện bất thường. Nếu có nóng cục bộ, đổi màu, mùi khét hoặc phóng điện ngoài vùng gia công, phải dừng máy. Không chạm vào điện cực, phôi hay đầu cực khi đang phát xung.
Chỉ người đủ chuyên môn được mở tủ và đo kiểm. Trước tháo cáp hoặc can thiệp bên trong, cô lập năng lượng, khóa và gắn thẻ theo quy trình nhà máy, chờ xả điện theo manual và xác minh điều kiện an toàn. Không kết luận PCB hoặc bộ nguồn hỏng từ riêng biểu hiện chạy chậm.
7. Chạy thử có kiểm soát và ghi kết quả
Sau khi có phương án xử lý có căn cứ, chạy thử trên đoạn hoặc mẫu phù hợp trước khi trở lại phôi giá trị cao. Giữ nguyên các điều kiện còn lại, thay một nhóm yếu tố mỗi lần và ghi thời gian, độ sâu đạt được, độ mòn điện cực cùng chất lượng bề mặt.
| Hiện tượng quan sát | Ưu tiên đối chiếu |
|---|---|
| Chỉ chậm khi hốc sâu | Trao đổi dầu, thoát cặn, chuyển động nhảy và hình học điện cực |
| Bước thô bình thường, bước tinh kéo dài | Lượng dư, điện cực tinh, điều kiện bề mặt và orbit |
| Chậm sau thay lọc hoặc bảo trì | Lắp đặt, tuần hoàn, van và các thay đổi vừa thực hiện |
| Chậm kèm alarm, nóng cáp hoặc mùi khét | Dừng máy, lưu alarm, yêu cầu kỹ thuật kiểm tra |
Bảng này giúp khoanh vùng, không thay thế kết luận đo kiểm. Khi chưa có dữ liệu so sánh, nên bổ sung một phép thử được kỹ thuật phê duyệt thay vì đổi linh kiện liên tiếp.
Lưu ý an toàn với máy xung điện dùng dầu
Tuân thủ mức ngập dầu, giới hạn nhiệt và điều kiện phát xung của đúng máy. Kiểm tra liên động mức dầu, bảo vệ nhiệt và hệ thống phòng cháy theo hướng dẫn nhà sản xuất; không vô hiệu hóa để tiếp tục gia công. Khi có khói, lửa, rò dầu lớn hoặc cảnh báo an toàn, thực hiện quy trình khẩn cấp của nhà máy và gọi người phụ trách.
Không hút cặn, chỉnh vòi bằng tay hoặc vệ sinh vùng gia công trong khi phát xung. Sử dụng bảo hộ phù hợp và xem phiếu an toàn hóa chất của dầu đang dùng. Việc chạy không người giám sát chỉ thực hiện khi máy, hệ thống bảo vệ và quy trình nhà máy cho phép.
Gửi thông tin để SOMITEC tư vấn
Nếu máy xung điện gia công chậm, hãy gửi model máy, ảnh tem, mã alarm nếu có, vật liệu phôi và điện cực, độ sâu hốc, lượng dư, mục tiêu bề mặt cùng thời gian thực tế. Video trạng thái gia công và ảnh bộ điều kiện trước–sau thay đổi sẽ giúp khoanh vùng hiệu quả hơn.
Khách hàng có thể liên hệ SOMITEC để tư vấn giải pháp EDM, gọi 0902 665 022 hoặc gửi ảnh và mô tả qua Zalo SOMITEC. SOMITEC sẽ đối chiếu công nghệ, điện cực, chất điện môi và tình trạng máy trước khi đề xuất bảo trì, sửa chữa hoặc lựa chọn thiết bị phù hợp.